라인 택트타임 인원 계산기
목표 생산량, 가용시간과 공정 사이클타임을 입력해 필요한 작업 인원을 추정합니다.
택트타임은 순가용시간을 목표 생산량으로 나눈 값이며, 제품 1개당 총 작업시간을 택트타임으로 나누고 올림하면 필요한 작업 인원을 추정할 수 있어요. 작업을 균등하게 배분할 수 있다는 가정이므로 실제 배치에는 공정별 병목과 작업 제약을 함께 확인해 주세요.
라인 택트타임 인원 계산기
계산 공식 및 예시
필요 작업 인원 = 올림(제품 1개당 총 작업시간(초) × 목표 생산량(개) / (순가용시간(분) × 60))라인 택트타임 인원 계산기 사용법
목표 생산량을 달성하는 데 필요한 작업 인원을 작업량 기준으로 추정하는 도구입니다. 일일 생산계획, 교대조 편성, 수작업 조립 라인의 인원 검토에 활용할 수 있습니다.
- 목표 생산량에 계산 대상 기간에 생산할 제품 수를 입력하세요.
- 1인당 순가용시간에 같은 기간 동안 작업자 한 명이 실제 생산에 쓸 수 있는 시간을 분 단위로 입력하세요.
- 제품 1개당 총 작업시간에 제품 하나를 만드는 모든 공정의 사람 작업시간을 합산해 초 단위로 입력하세요.
예를 들어 작업자 한 명 기준으로 공정별 작업시간이 30초, 40초, 50초라면 총 작업시간에는 30 + 40 + 50 = 120초/개를 입력합니다. 가장 오래 걸리는 공정의 시간만 입력하면 전체 작업량이 누락됩니다.
두 명이 동시에 30초 동안 수행해야 하는 작업은 제품 1개당 사람 작업시간으로 60초를 차지합니다. 입력값은 제품이 라인을 통과하는 경과시간이 아니라 사람이 투입되는 작업시간의 합계입니다.
계산 방법
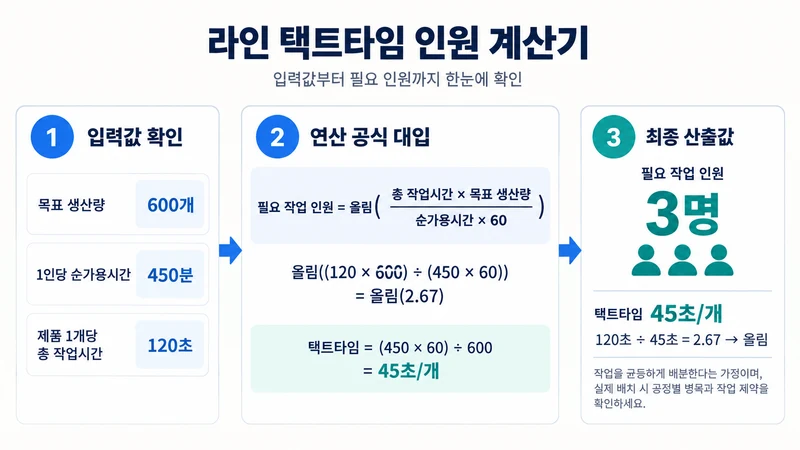
먼저 분 단위의 순가용시간을 초로 바꾼 뒤 목표 생산량으로 나누어 택트타임을 구합니다.
제품 하나에 필요한 총 작업시간을 택트타임으로 나누면 이론 필요 인원이 나옵니다. 실제 배치 인원은 정수여야 하므로 소수점 아래를 올림합니다.
배치 인원 기준 부하율은 전체 가용 인시 중 입력한 작업량이 차지하는 비율입니다.
계산에는 반올림 전 값을 사용합니다. 화면의 이론 인원과 부하율 등은 소수점 둘째 자리까지 표시하므로, 표시된 이론 인원이 정수처럼 보여도 실제 값이 이를 조금 초과하면 필요 인원은 한 명 더 많을 수 있습니다.
계산 예시
-
상황 1: 순가용시간 450분에 600개 생산
제품 1개당 총 작업시간이 120초라면 순가용시간은450 × 60 = 27,000초입니다. 택트타임은27,000 ÷ 600 = 45초/개, 이론 인원은120 ÷ 45 ≈ 2.67명이므로 필요 작업 인원은 3명입니다. 균등하게 배분했을 때 부하율은 약 88.89%입니다. -
상황 2: 순가용시간 480분에 480개 생산
제품 1개당 총 작업시간이 120초라면 택트타임은480 × 60 ÷ 480 = 60초/개입니다. 이론 인원은120 ÷ 60 = 2명이므로 필요 작업 인원은 2명입니다. 부하율이 100%여서 입력에 반영하지 않은 지연을 흡수할 여유는 없습니다.
사용 시 주의사항 및 활용 팁
- 본 계산기 결과는 작업량에 따른 단순 추정 참고용 수치입니다. 계산된 인원만으로 목표 생산량 달성을 보장하지는 않습니다.
- 목표 생산량과 순가용시간은 반드시 같은 기간을 기준으로 입력하세요. 하루 목표에는 하루 순가용시간을 사용합니다.
- 순가용시간은 작업자 한 명 기준입니다. 전체 작업자의 시간을 합산하면 인원이 과소 산정됩니다.
- 휴식과 계획 정지시간을 제외하고 입력하세요. 이미 제외한 시간을 별도의 손실로 다시 반영하지 않도록 주의하세요.
- 자동 설비가 혼자 가동되는 시간과 사람이 직접 투입되는 시간을 구분하세요. 설비 능력은 별도로 검토해야 합니다.
- 공정을 나누거나 병렬화할 수 없다면 전체 작업량이 충분히 작아도 병목이 발생할 수 있습니다. 각 작업자의 배정 작업시간이 택트타임 안에 들어오는지 확인하세요.
- 부하율은 균등 배분을 가정한 평균입니다. 일부 작업자에게 일이 몰리면 실제 라인의 생산성은 달라집니다.
- 자재 공급, 검사, 이동, 재작업 등 목표 생산에 필요한 사람 작업이 있다면 총 작업시간에 반영하세요. 별도로 배치하는 지원 인력의 업무 범위도 함께 확인하세요.
Q&A
자주 묻는 질문
택트타임과 공정 사이클타임은 어떻게 다른가요?
택트타임은 목표 생산량을 맞추기 위해 제품이 완성되어야 하는 시간 간격입니다. 공정 사이클타임은 해당 공정에서 제품을 처리하는 데 실제로 걸리는 시간입니다. 이 계산기의 총 작업시간에는 제품 1개를 만드는 데 필요한 모든 공정의 사람 작업시간을 합산해 입력해 주세요.
자동 설비의 가동시간도 총 작업시간에 포함하나요?
작업자가 계속 붙어 있어야 하는 시간은 포함합니다. 설비가 자동으로 가동되는 동안 작업자가 다른 일을 할 수 있다면 자동 가동시간 전체를 사람 작업시간에 더하지 않습니다. 자동 설비의 처리능력과 병목은 별도로 확인해야 합니다.
순가용시간에는 어떤 시간을 입력하나요?
계산 대상 기간에 작업자 1명이 실제 생산에 사용할 수 있는 시간을 입력합니다. 근무시간에서 식사, 휴식, 회의와 계획된 비가동시간 등을 제외해 주세요. 전체 인원의 시간을 합산해서 넣으면 필요 인원이 과소 계산됩니다.
계산된 인원을 배치하면 목표 생산량을 반드시 달성하나요?
아니요. 계산 결과는 작업을 인원 사이에 균등하게 나눌 수 있다는 가정에 따른 추정치입니다. 공정 분할 가능 여부, 이동시간, 숙련도, 불량과 재작업, 설비 능력에 따라 추가 인원이나 공정 개선이 필요할 수 있습니다.